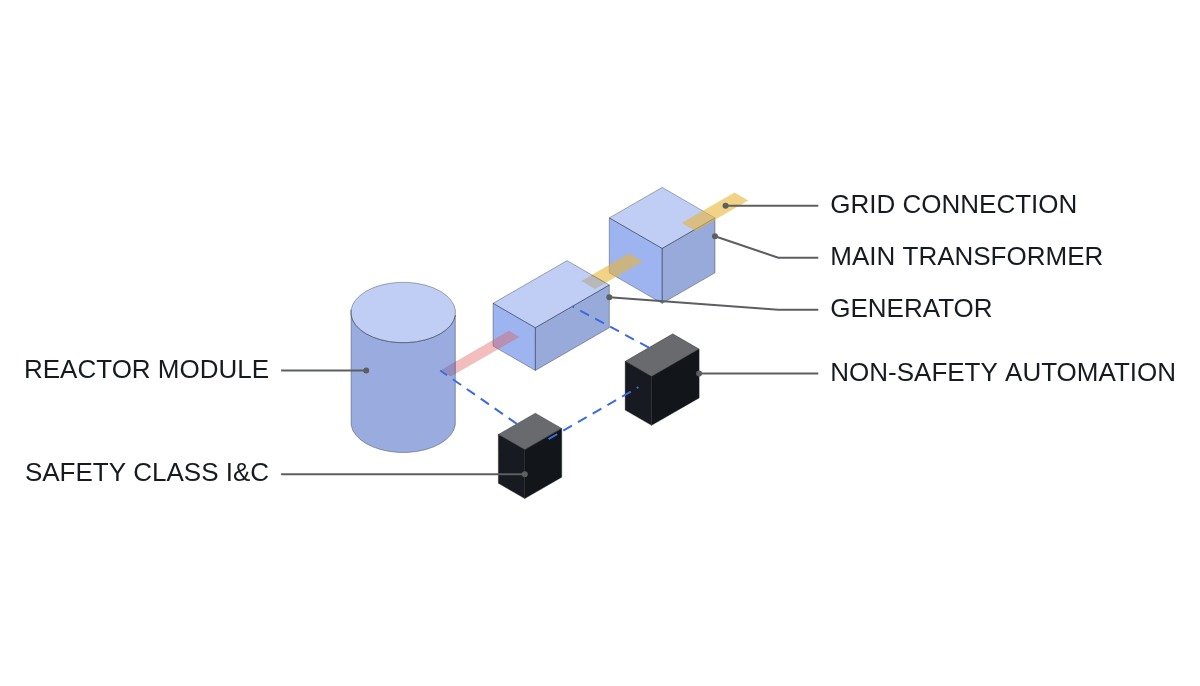
결론부터 씁니다. ABB와 롤스로이스 SMR이 맺은 양해각서는 계약이 아니라 탐색 단계의 협력이지만, 공장 제작형 원전에서 전기·계측제어 범위가 어떻게 나뉘어야 하는지를 보여주는 사례로 읽을 가치가 있습니다. 모듈의 90%를 공장에서 만드는 설계에서는 전동기 구동·배전반·발전소 보조계통 자동화 같은 비안전 계통 전기 패키지를 반복 제작할 수 있는 표준 품목으로 만드는 것이 유리합니다. 그러나 계통연계 인터페이스와 안전 등급 계측제어는 국가·부지별 요건에 묶여 있어 표준화 이득이 작으므로, 표준화 경계를 “발전기 단자 안쪽의 비안전 계통”으로 긋는 설계가 가장 현실적입니다.
이번에 보도된 사실
World Nuclear News는 9월 8일 ABB가 영국의 롤스로이스 SMR과 양해각서를 체결했다고 보도했습니다. ABB는 자동화, 전기화, 계측·통신 솔루션이 SMR 배치와 규모 확대를 어떻게 지원할 수 있는지 검토하며, 협력은 영국 워링턴의 ABB 사업장을 통해 진행됩니다.
기사에 실린 롤스로이스 SMR의 사양은 전기출력 470MWe이며, 영국 약 100만 가구에 60년간 전력을 공급할 수 있는 규모로 소개됐습니다. 모듈 크기는 16m × 4m이고, 90%를 공장에서 제작하고 10%를 현장에서 조립하는 방식입니다.
적용 프로젝트도 함께 정리됐습니다. 체코 ČEZ는 2024년 10월 최대 3GW 규모 배치를 위해 롤스로이스 SMR을 선정했으며, 1차 부지는 기존 원전이 있는 테멜린이고 투시미체 등 석탄화력 부지도 후보입니다. 영국에서는 북웨일스 앵글시의 윌파가 지정 부지로, 초기 3기에서 최대 8기까지 가능하고 최종 투자 결정은 2029년으로 예상된다고 보도됐습니다.
호기 수로 본 표준화 규모
보도된 수치로 호기 수를 환산하면 다음과 같습니다. 체코 최대 3GW ÷ 470MWe ≈ 6.4기로, 정수로는 6기 안팎입니다. 영국 윌파는 초기 3기 1,410MWe, 최대 8기 3,760MWe입니다. 두 나라 계획이 모두 실현되면 동일 설계 호기가 두 자릿수에 가까워지며, 표준 전기 패키지를 반복 제작할 근거가 생깁니다.
| 구분 | 체코(ČEZ) | 영국(윌파) |
|---|---|---|
| 계획 규모 | 최대 3GW | 초기 3기, 최대 8기 |
| 환산 호기 수 | 약 6기 | 3~8기 |
| 환산 출력 | 최대 약 3GW | 1,410~3,760MWe |
| 부지 | 테멜린(1차), 석탄화력 부지 | 앵글시 윌파 |
| 일정(보도) | 2024년 10월 선정 | FID 2029년 예상 |
표가 말해주는 것은 두 나라가 같은 원자로를 쓰더라도 계통 조건은 다르다는 점입니다. 체코와 영국은 모두 50Hz 계통이지만 계통 운영자와 그리드코드가 다르므로, 발전기 보호·여자 시스템 정정·고장 통과 요건처럼 계통과 맞닿는 부분은 호기가 늘어도 부지마다 다시 설계해야 합니다. 표준화 이득은 이 경계 안쪽에서만 온전히 발생합니다.
체코의 1차 부지인 테멜린에 기존 원전이 있다는 점도 설비 관점에서 의미가 있습니다. 기존 발전소 부지는 송전 연결 설비와 부지 인프라를 일부 공유할 여지가 있는 반면, 기존 호기와 신규 호기의 보호 협조와 소내 전원 계통을 함께 검토해야 하는 과제도 생깁니다. 석탄화력 부지 역시 기존 송전 연결점을 재활용할 수 있다는 점에서 같은 논리가 적용됩니다.
유리한 자리 · 불리한 자리
현재 조건
기존 대형 원전에서 전기·계측제어는 부지별 설계와 현장 설치가 기본이었습니다. 케이블 포설, 배전반 설치, 현장 결선과 시험이 건설 후반부에 몰리면서 공정의 임계 경로가 되는 경우가 많았습니다. 발전소마다 조금씩 다른 설계가 누적돼 예비품과 정비 절차도 호기별로 달라졌습니다.
공장 제작형 적용 후 변화
90% 공장 제작 방식에서는 전기·계측제어 설비 상당 부분이 모듈에 실린 상태로 출하될 수 있습니다. 공장에서 결선과 기능 시험을 마치면 현장 작업은 모듈 간 연결과 통합 시험으로 줄어듭니다. 같은 패키지를 반복 제작하면 설계 검증, 시험 절차, 예비품이 공통화됩니다.
연결 논리
공장 제작의 이득은 “현장에서 하던 결선과 시험을 공장으로 옮기는 것”에서 나옵니다. 따라서 공장으로 옮길 수 있는 범위, 즉 부지 조건과 무관하게 동일하게 설계할 수 있는 범위가 넓을수록 이득이 큽니다. 계통연계 설비와 안전 등급 계측제어처럼 규제·계통 요건이 부지마다 다른 범위는 공장으로 옮겨도 인허가와 시험을 부지별로 반복해야 합니다.
| 설비 범위 | 표준화 이득 | 이유 |
|---|---|---|
| 보조계통 전동기·구동장치 | 큼 | 부지 무관, 반복 제작 가능 |
| 비안전 계통 자동화 | 큼 | 제어 로직·HMI 공통화 |
| 발전소 내부 배전 | 중간 | 소내 부하 구성은 유사, 전원 인입 조건은 부지별 |
| 안전 등급 계측제어 | 작음 | 국가별 인허가·등급 분류 요건 |
| 계통연계·발전기 보호 | 작음 | 계통 운영자별 그리드코드 |
이 표를 기준으로 보면 ABB가 검토한다는 자동화·전기화·계측·통신 범위는 대부분 윗줄에 해당합니다. 원전의 안전 관련 계측제어는 IEC 61513 같은 국제 표준과 각국 규제 요건에 따라 등급이 분류되고 별도 검증을 거치므로, 비안전 계통 표준 패키지와 물리적·기능적으로 분리해 설계해야 표준화 이득이 안전 등급 설비의 인허가 부담으로 번지지 않습니다.
설비 설계 단계의 확인 순서
- 안전 등급 경계: 안전 계통과 비안전 계통 사이의 신호·전원 인터페이스를 먼저 정의합니다. 비안전 패키지에서 안전 계통으로 향하는 신호는 격리 장치를 거치도록 합니다.
- 보호 우선순위: 원자로 보호 신호는 비안전 자동화의 상태와 무관하게 동작해야 하며, 비안전 제어 계통이 이를 지연시키거나 우회하지 않도록 하드와이어 경로를 확인합니다.
- 표준 패키지 범위 확정: 부지 무관 품목(보조계통 구동, 소내 자동화)과 부지별 품목(계통연계, 발전기 보호)을 목록으로 나눕니다.
- 공장 시험 범위: 공장 기능 시험으로 현장 시험을 대체할 수 있는 항목과 현장에서 반드시 다시 해야 하는 항목을 구분합니다.
- 통신 네트워크: 발전소 제어 네트워크의 구획과 사이버보안 요건이 국가별로 다른지 확인합니다.
- 확인 필요 항목: 양해각서의 구체적 범위와 공급 형태는 보도에 공개되지 않았습니다.
경계 조건
전기·계측제어 표준화가 유리하다는 판단은 다음 조건에서 뒤집힙니다. 첫째, 실제 건설 호기 수가 계획보다 크게 줄어드는 경우입니다. 체코·영국 계획이 초기 몇 기에 머물면 표준 패키지 개발비를 회수할 반복 물량이 나오지 않습니다. 둘째, 국가별 규제가 비안전 계통까지 세부 요건을 달리 적용하는 경우입니다. 그러면 표준화 가능 범위가 표의 윗줄에서도 줄어듭니다. 셋째, 양해각서가 공급 계약으로 이어지지 않는 경우입니다. 이번 발표는 검토 단계이므로 설계 표준화 효과를 전제한 일정 판단은 이릅니다.
단일 선택 기준은 이렇게 잡습니다. 동일 설계 호기가 여러 부지에서 반복 건설되는 것이 확정된 범위 안에서, 계통연계와 안전 등급 계측제어를 제외한 비안전 전기·자동화 설비만 공장 표준 패키지로 묶습니다.
참고 자료
- World Nuclear News, “Rolls-Royce SMR, ABB agree to collaborate”, 2026-09-08, https://www.world-nuclear-news.org/articles/rolls-royce-smr-abb-agree-to-collaborate