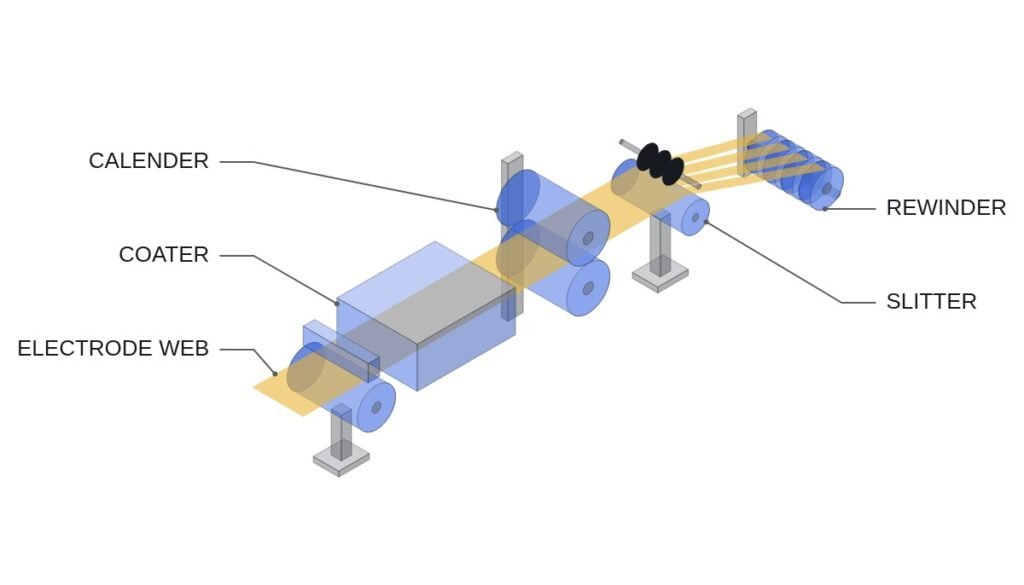
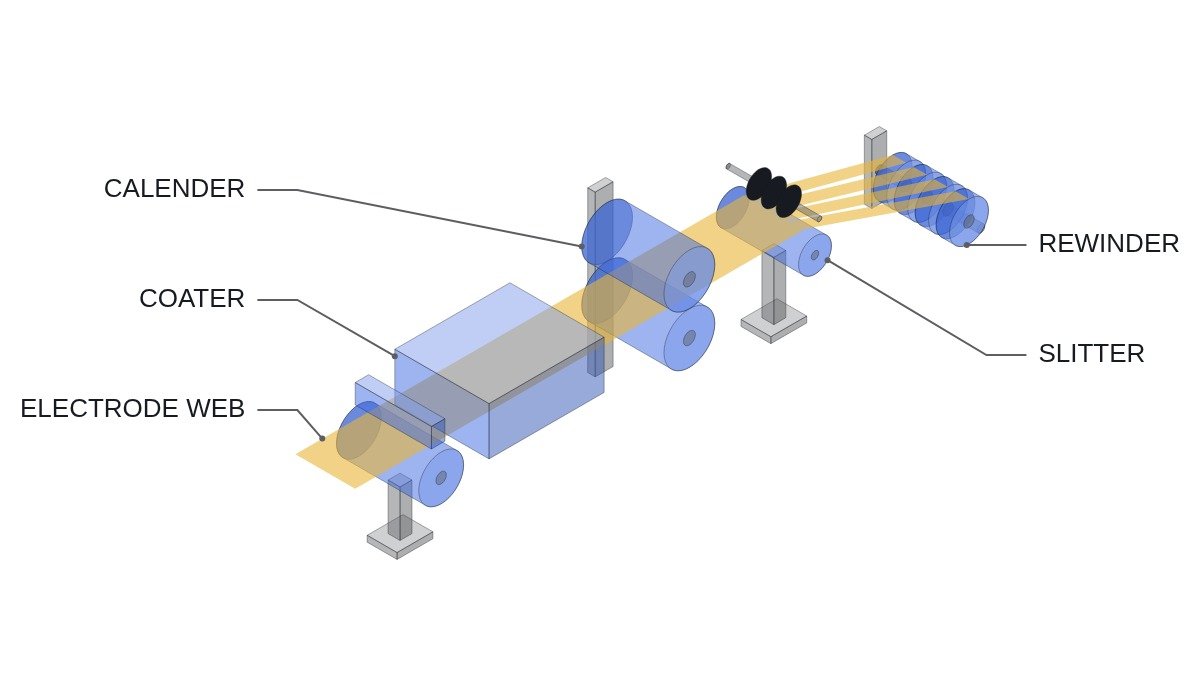
이 연재는 이차전지 전극 공정의 R2R(Roll-to-Roll) 장비 — 코터, 롤프레스(캘린더), 슬리터, 와인더 — 를 전기·제어 엔지니어의 시점에서 다룹니다. 장비를 기능 이름이 아니라 텐션 구간(tension zone), 제어 루프, 인터락(interlock) 조건으로 나눠 보는 것이 목표입니다. 롤 처짐 해석이나 부품 가공 같은 기계 설계 항목은 다루지 않습니다.
연재 구성
- 1편 — 입문: 전극 공정의 순서, 구동 롤과 닙(nip)이 나누는 텐션 구간, 금속박 웹이 속도 차에 민감한 이유, 장비별로 먼저 확인할 신호
- 2편 — 실무: 댄서(dancer)와 로드셀(load cell)의 선택 기준, 권경 연산·테이퍼 텐션·관성 보상, 웹 브레이크 감지와 협조 정지, PLC 로직 예시
- 3편 — 실무: 롤프레스의 갭 제어와 선압 제어, 밀 스트레치 보정, 두께 피드백의 이송 지연, 닙 방호와 가압 해제
공개된 글
-
R2R 전극 공정 장비 입문 — 코터·롤프레스·슬리터·와인더는 텐션 구간으로 나눠 보면 보입니다
R2R 전극 라인은 장비 이름보다 구동 롤로 나뉜 텐션 구간으로 보면 제어 구조가 드러납니다. 구간마다 무엇을 측정하고 무엇이 장력을 정하는지만 알아도 주름·파단·권취 불량의 원인 위치를 좁힐 수 있습니다.
-
R2R 텐션 제어, 댄서와 로드셀의 선택 기준 — 권취 토크는 권경 연산부터 맞춥니다
금속박 전극 웹은 잘 늘어나지 않아 속도비만으로는 장력을 잡을 수 없습니다. 댄서는 위치로 외란을 흡수하고 로드셀은 힘을 직접 재며, 어느 쪽이든 권경 연산과 관성 보상이 맞아야 권취 토크가 장력을 따라갑니다.
-
롤프레스 전장 설계 — 갭과 선압은 동시에 목표가 될 수 없습니다
롤프레스는 같은 유압 실린더로 롤 갭과 선압을 동시에 목표로 삼을 수 없습니다. 하나를 제어량으로 고르고 다른 하나를 제한값으로 두며, 하류 두께계 피드백은 측정 위치까지의 이송 지연보다 느린 바깥 루프로 설계합니다.
연재 글은 공개되는 순서대로 이 목록에 자동으로 추가됩니다.
함께 읽을 글
- 드라이룸 이슬점 인터락 — 전극을 드라이룸 안에서 풀고 감을 때의 공정 정지 조건
- 비상정지 정지 카테고리 0과 1 — 대형 롤 설비의 정지 카테고리를 실측 정지 거리로 고르는 법
- 안전 릴레이와 안전 PLC — 가드·비상정지 로직 솔버 선택
- 서보 드라이브 노이즈와 공통모드 전류 — 다축 드라이브 라인의 노이즈 대책 순서
- 전동기 회생제동 — 장력을 유지하며 연속으로 회생하는 언와인더의 제동 방식
- 건식 전극 공정의 전력·에너지 — 건조로가 없는 전극 라인의 부하 구조
- 셀 화성·충방전기 — 셀 조립 뒤 활성화(화성) 공정의 전력 설비
용어
연재에 나오는 텐션 구간, 드로, 댄서, 선압, 밀 스트레치 같은 용어는 이차전지·R2R·전력 제어 기초 용어 사전에 모아 두었습니다.