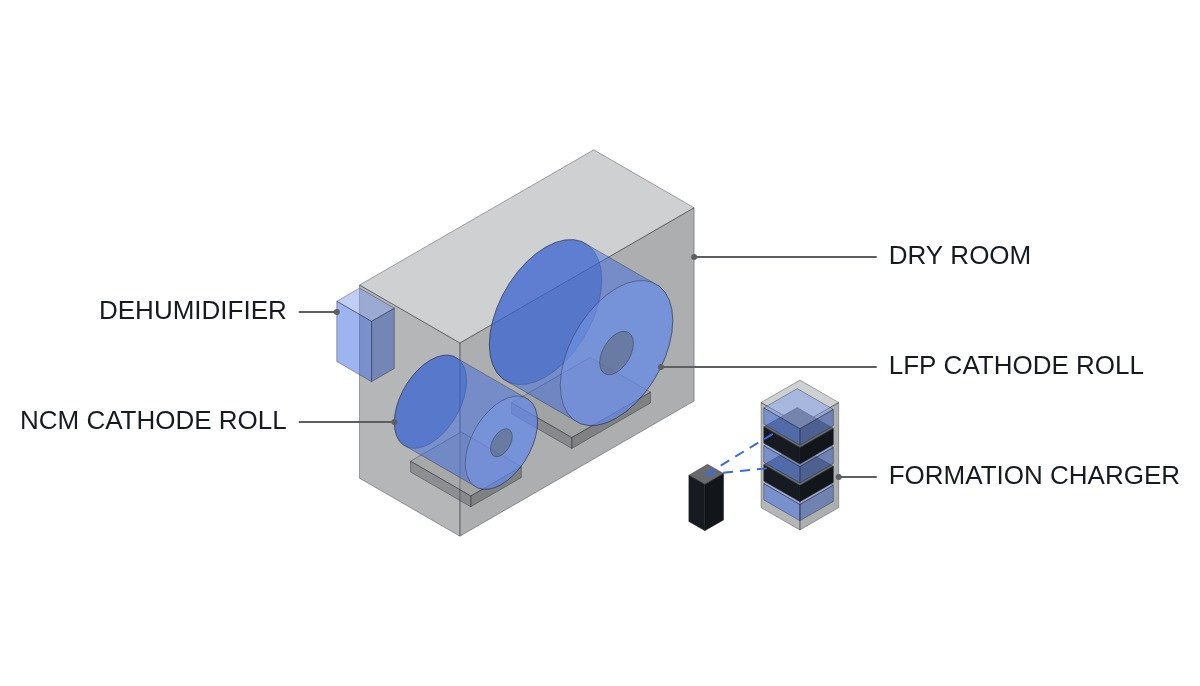
결론부터 씁니다. 양극재(cathode material)를 NCM(니켈·코발트·망간 산화물, nickel cobalt manganese)에서 LFP(리튬인산철, lithium iron phosphate)로 바꾸면 전극 공장에는 서로 반대 방향의 변화 두 가지가 함께 옵니다. 하나는 공정 조건이 풀리는 방향입니다. 고니켈(high-nickel) NCM은 수분에 민감해 표면 잔류 리튬(residual lithium)이 슬러리(slurry)를 겔화(gelation)시키고 압연한 전극도 수분을 더 흡수하므로 양극 전극 공정까지 드라이룸(dry room)이 필요하지만, LFP는 그 부담이 작습니다. 다른 하나는 설비 규모가 커지는 방향입니다. LFP 셀은 공칭전압(nominal voltage)과 양극 비용량(specific capacity)이 낮아 같은 kWh를 만드는 데 더 넓은 전극 면적이 필요하고, 생산 에너지와 설비 대수는 전극 면적을 따라갑니다. 그래서 전환 검토는 “소재가 까다로운가”보다 “kWh당 전극 면적을 라인과 건물이 감당하는가”를 먼저 계산해야 합니다.
이 질문이 지금 현장 문제인 이유도 있습니다. LG에너지솔루션은 2025년 6월 미국 미시간 홀랜드 공장에서 ESS(에너지저장장치, energy storage system)용 LFP 배터리 양산을 시작했고(Korea Herald, 2025-06-01), 2026년 8월에는 랜싱 공장에서 ESS용 LFP 셀 생산을 시작했다고 발표했습니다(LG에너지솔루션 보도자료, 2026-08-18). 삼성SDI는 전기차용 라인 일부를 ESS용으로 전환하고 있다고 밝혔고(삼성SDI, 2025-12-10), SK온은 2026년 하반기부터 조지아 공장 일부를 ESS 전용 LFP 라인으로 전환할 계획이라고 보도됐습니다(Korea Herald, 2025-09-04). 기존 라인을 다른 화학계로 돌리는 결정이 늘수록 설비 사양에서 무엇이 바뀌는지가 실무 질문이 됩니다.
유리한 자리 · 불리한 자리
현재 조건 — 고니켈 NCM 라인
NCM은 니켈 비율이 높을수록 비용량이 커져 NCM811에서 약 200 mAh/g에 이릅니다(Geldasa et al. 2022). 대신 표면 잔류 리튬이 공기 중 수분·CO2와 반응해 LiOH·Li2CO3가 되고, 입자 pH를 높여 양극 슬러리를 겔화시킵니다. 잔류 리튬 화합물이 NMC(NCM과 같은 소재의 다른 표기) 1 g당 150 µmol을 넘으면 슬러리가 겔화하거나 응집할 수 있습니다. 바인더인 PVDF(polyvinylidene fluoride)가 pH 11 이상의 강알칼리 조건에서 탈불화수소(dehydrofluorination) 반응을 일으켜 사슬끼리 가교(cross-linking)되기 때문입니다(Winkowska-Struzik et al. 2024). 겔화는 슬러리 단계의 문제이고, 압연·슬리팅까지 드라이룸이 필요한 근거는 전극의 수분 흡수입니다. 압연 때 입자 표면에 균열이 생겨 수분 흡수가 늘고 고니켈 소재는 수분에 더 민감하므로, 고니켈 양극은 코팅(coating)·압연(calendering)·슬리팅(slitting) 공정까지 드라이룸이 필요하다고 정리됩니다(Lechner et al. 2024).
드라이룸은 셀 공장의 큰 에너지 소비처입니다. 산업계 드라이룸 이슬점(dew point)은 −60~−40 °C이고(Erakca et al. 2023), 실내 이슬점 −40 °C를 유지하려면 급기 이슬점이 −60 °C여야 합니다(Degen et al. 2023). 드라이룸이 셀 생산 총에너지에서 차지하는 몫은 29%(LMO 셀 파일럿 라인 실측, Yuan et al. 2017, Liu et al. 2021 인용), 약 30~50%(문헌 종합, Lechner et al. 2025)로 보고됩니다.
적용 후 변화 — LFP 라인
LFP는 올리빈(olivine) 구조의 강한 P–O 결합 덕분에 격자 산소가 잘 빠지지 않아 열적으로 안정합니다(Zhang et al. 2023). 상용 18650 셀을 100% SOC(충전 상태, state of charge)에서 단열 가속 열량계(ARC, accelerating rate calorimetry)로 비교한 연구에서 최고 온도는 NCM811 셀 462.52 °C, LFP 셀 239.26 °C였습니다(Yuan et al. 2024). 한 연구의 분말 실측에서 pH는 LFP 9.33, NCM 11.58이었고(Wen et al. 2025), 셀 제조 비용 모델은 LFP 전극 생산을 드라이룸 밖에 두었습니다(Lechner et al. 2024).
반대 방향의 변화도 같이 옵니다. 같은 비용 모델에서 셀 공칭전압은 LFP 3.2 V, NMC811 3.7 V이고, 양극 비용량은 160 mAh/g과 200 mAh/g, 면적 용량(areal capacity)은 3.44 mAh/cm²와 5.00 mAh/cm², 설계 공극률(porosity)은 32%와 22%입니다(Lechner et al. 2024, 면적 용량·공극률은 상용 셀 분해 분석값). LFP는 입자를 작게 만들고 탄소를 입혀 낮은 전도도를 보완하는데, 이 때문에 비표면적(specific surface area)이 커져(한 연구 실측 LFP 7.54 m²/g, NCM 0.28 m²/g) 슬러리 점도가 오릅니다. 점도를 낮추려고 고형분(solid content)을 줄이면 코팅 횟수가 늘고 건조 효율이 떨어진다고 LG에너지솔루션 등록특허의 배경기술은 적습니다(US12132207B2). 압연으로 밀도를 올리는 데도 한계가 있어, 상용 LFP 전극은 박리(delamination)가 생기지 않는 한도까지 압연했을 때 활물질(active material) 밀도가 약 1.8~2.1 g/mL입니다(Syed et al. 2024).
연결 논리 — kWh당 전극 면적
전극 1 cm²가 담는 에너지는 면적 용량과 공칭전압의 곱입니다. 위 모델값으로 계산하면 NMC811 양극은 5.00 mAh/cm² × 3.7 V = 18.5 mWh/cm², LFP 양극은 3.44 mAh/cm² × 3.2 V = 약 11.0 mWh/cm²입니다. 같은 kWh에 LFP는 약 1.68배의 양극 면적이 필요하다는 계산입니다(계산값, 모델 입력값 기준). 면적 용량을 같게 맞춰도 공칭전압 차이만으로 3.7 ÷ 3.2 = 약 1.16배가 남습니다.
이 면적 차이가 설비 부담으로 바뀌는 이유는 생산 에너지가 면적을 따라가기 때문입니다. 셀 생산 에너지를 비교한 연구는 기존 리튬이온 셀 공장 모델의 공정별 에너지를 처리한 전극 면적 기준으로 모든 리튬이온 셀에 같게 적용해, 전극 면적 1 m²당 평균 5.2 kWh의 생산 에너지를 계산했습니다. 그래서 셀 1 kWh당 차이는 면적 에너지 밀도의 차이에서만 생기고, 셀 1 kWh를 만드는 데 LFP 셀은 37.5 kWh, NMC900 셀은 약 20.3 kWh가 필요하다고 계산했습니다(Degen et al. 2023, 소재 제외, 현재 공정 기술 기준). 면적당 에너지를 같다고 둔 계산이므로 이 값은 면적 효과의 크기로 읽어야 합니다. 앞의 비용 모델에서도 LFP 전극 공정을 드라이룸 밖에 두었는데 공장 전체 드라이룸 면적은 LFP가 더 컸습니다. 같은 GWh에 필요한 셀 수와 설비 대수가 늘어서입니다(Lechner et al. 2024).
LFP 전환은 공정 조건을 풀어 주지만 kWh당 처리할 전극 면적을 늘립니다. 앞의 것은 설비 한 대의 사양을 낮추고, 뒤의 것은 설비 대수와 라인 길이, 수전 용량을 키웁니다.
| 항목 | 고니켈 NCM | LFP | 설비 쪽 영향 |
|---|---|---|---|
| 셀 공칭전압 | 약 3.6~3.7 V | 약 3.2~3.3 V | 같은 Ah에서 kWh 감소 |
| 양극 비용량 | NCM811 약 200~214 mAh/g | 약 157~165 mAh/g | 같은 용량에 활물질 증가 |
| 설계 공극률(모델) | 22% | 32% | 압연 밀도 상향에 제약 |
| 분말 pH(한 연구, NCM 조성 미기재) | 11.58 | 9.33 | NCM 슬러리 겔화 관리 |
| 전극 공정 드라이룸 | 코팅·압연·슬리팅에 필요 | 모델에서는 제외 | 전극동 제습 부하 |
| 운용 전압(셀 사양서) | 4.20 V / 2.50 V | 3.65 V / 2.5 V | 화성(formation)·검사 전압 범위 |
| ARC 최고 온도(18650) | 462.52 °C(NCM811) | 239.26 °C | 화재 대응 부담 |
| 셀 1 kWh당 생산 에너지 | 약 20.3 kWh(NMC900) | 37.5 kWh | GWh당 설비·수전 규모 |
표의 위 세 줄은 kWh당 전극 면적을 늘리는 쪽이고, 분말 pH와 전극 공정 드라이룸 두 줄은 공정 조건을 푸는 쪽입니다. 운용 전압 줄은 완화가 아니라 화성·검사 조건을 다시 잡아야 하는 항목이고, ARC 줄은 화재 대응 부담의 차이입니다. 맨 아래 줄은 모든 리튬이온 셀에 전극 면적당 같은 공정 에너지를 적용한 계산이라 면적 효과만 담고 있으며, LFP의 드라이룸·용매 조건 완화는 반영하지 않았습니다(비교 대상도 NCM811이 아니라 NMC900입니다). 전환 효과는 두 방향을 라인 조건으로 따로 계산해 합쳐야 합니다. 공칭전압과 비용량은 출처마다 값이 달라 범위로 적었습니다(공칭전압: Lechner et al. 2024, Zhang et al. 2023, ANL BatPaC 2023 / 비용량: Geldasa et al. 2022, Lechner et al. 2024, ANL BatPaC 2023, Nitta et al. 2015).
설비별로 달라지는 것
드라이룸·제습
고니켈 양극은 전극 공정까지 드라이룸이 필요하므로 LFP 전환은 전극동 제습 부하를 줄일 여지를 줍니다. 다만 셀 조립 공정은 낮은 수분 조건이 계속 필요하고(Liu et al. 2021), LFP도 미량 수분과 대기 노출에서 성능이 떨어진다는 보고가 있어 불활성 가스 포장 보관이 필요할 수 있습니다(Delaporte et al. 2020). 완화이지 제거가 아닙니다. 이슬점이 이탈했을 때 공정만 멈추고 제습기는 멈추지 않게 짜는 인터락은 드라이룸 이슬점 인터락에서 다뤘습니다.
슬러리·코팅·건조
LFP 슬러리는 점도와 고형분이 핵심 관리 변수입니다. 앞의 비용 모델은 LFP 양극을 물계(고형분 60 wt%), NMC811 양극을 NMP(N-methyl-2-pyrrolidone)계(고형분 70 wt%)로 가정했지만(Lechner et al. 2024), LG에너지솔루션 특허 실시예는 LFP를 NMP에 고형분 65 wt%로 분산했습니다. 이 특허(US12132207B2, 2024-10-29 등록, Google Patents 표기 Active·예상 만료 2042-03-17, 등록공보상 존속기간 포기(terminal disclaimer) 대상)는 LFP 양극 슬러리에 니트릴계 공중합체와 옥시알킬렌 단위가 60 wt% 이상인 고분자 분산제를 함께 쓰는 조성을 청구합니다. 용매 선택은 라인마다 다르므로 확인 필요 항목입니다. NMP계라면 건조·회수 공정이 NMP 1 kg당 약 10 kWh를 쓴다는 분석이 있어(Ahmed et al. 2016) 건조로와 회수 설비 부하를 먼저 계산합니다. 건조 부하와 수전 용량의 관계는 건식 전극 공정 글에서 계산 방법을 정리했습니다.
캘린더
LFP는 입자 충전 효율이 낮아 더 높은 로딩이나 압연 밀도를 시도하면 코팅 균열과 박리가 생긴다고 보고됩니다(Syed et al. 2024). NCM 기준 압연 레시피를 그대로 옮기지 말고 목표 두께·밀도를 LFP 기준으로 다시 잡아야 합니다. 롤프레스의 갭·선압 제어는 R2R 전극 공정 장비 연재에서 따로 다룹니다.
화성·검사
운용 전압 범위가 바뀝니다. LFP 셀 사양서의 충전·방전 컷오프는 3.65 V/2.5 V(EVE LF280K, 유통사 게재본), NCM811 셀은 4.20 V/2.50 V(LG INR21700 M50, 유통사 게재본, 양극 화학계는 Chen et al. 2020 분해 분석으로 확인)입니다. 사양서 값은 운용 컷오프이고 화성 조건은 셀 설계마다 다르므로(예: NMC532 연구 셀 화성 3.0~4.1 V, Dietz Rago et al. 2019) 충방전기(cycler) 전압 범위와 레시피는 셀 기준으로 다시 정합니다. LFP는 SOC 30~60%, 70~90% 구간의 전압 곡선이 평탄해 개방 전압(OCV, open-circuit voltage) 1 mV 변화가 SOC 5%에 해당할 수 있으므로(Wu et al. 2021), 전압으로 상태를 판정하는 검사·BMS(배터리 관리 시스템, battery management system) 로직을 새로 검증해야 합니다. 전압 평탄 구간에서 SOC를 판독하는 문제는 LFP가 유리한 자리와 SOC 판독이 불리한 자리 글에서 따로 다뤘습니다. 화성 설비의 에너지 회수 구조는 셀 화성·충방전기에서 다뤘습니다.
근거 자료
- Lechner et al., Communications Engineering (2024) — LFP·NMC811 셀 공장 비용 모델
- Degen et al., Nature Energy 8, 1284–1295 (2023) — 셀 생산 에너지
- Lechner et al., J. Power Sources 626, 235661 (2025) — 드라이룸 이슬점 완화
- Erakca et al., J. Cleaner Production 384, 135510 (2023)
- Winkowska-Struzik et al., ACS Omega (2024) — 슬러리 겔화
- Geldasa et al., RSC Advances (2022)
- Yuan et al., Frontiers in Chemistry (2024) — 18650 ARC 비교
- Zhang et al., Materials 16, 5769 (2023)
- Wen et al., Materials 18, 4457 (2025)
- Syed, Salehabadi, Obrovac, Chemistry of Materials (2024)
- Delaporte et al., Materials 13, 942 (2020)
- Ahmed et al., J. Power Sources 322, 169–178 (2016)
- Wu et al., iScience (2021)
- Liu et al., iScience 24, 102332 (2021)
- Ahmed, Knehr, Kubal, Islam, Parametric Study of Lithium-Ion Batteries using BatPaC, ANL/CSE-23/1 (2023)
- Nitta et al., Materials Today 18(5), 252–264 (2015)
- Dietz Rago et al., J. Power Sources (2019) — NMC532 셀 화성 조건
- US12132207B2 — LG Energy Solution, LFP 양극 슬러리 조성물
경계 조건
위 결론이 달라지는 조건이 있습니다. 첫째, 기존 라인의 처리량에 여유가 있어 목표 GWh를 설비 추가 없이 채울 수 있다면 면적 부담은 설비 대수로 드러나지 않고 공정 조건 완화 효과가 먼저 나타납니다. 반대로 건물 면적과 부지가 제약이면 면적 부담이 더 크게 작용합니다. 비용 모델에서 LFP의 드라이룸 면적이 더 컸던 것도 셀 수와 설비 대수가 늘었기 때문입니다(Lechner et al. 2024). 둘째, 고니켈 NCM의 드라이룸 조건 자체가 완화될 수 있다는 결과가 있습니다.
표면 처리한 니켈 약 91 mol% 양극도 생산 속도가 빠르고 중간 보관이 1주 미만이면 전극 생산 이슬점을 −25 °C로 설정해도 후건조(post-drying) 없이 가능하다고 보고됐습니다(Lechner et al. 2025). 이 조건이 양산에서 확인되면 LFP 쪽 공정 완화 이점이 줄어듭니다. 셋째, LFP 전극의 압연 밀도를 높이는 연구가 진행 중입니다. 앞의 논문은 개선한 LFP 전극(F-LFP2)에서 코팅 밀도 2.72 g/cm³, 공극률 14%를 보고했습니다(Syed et al.
2024). 면적 용량이 오르면 kWh당 면적 부담이 줄어듭니다. 넷째, LFP 양극을 물계로 하느냐 NMP계로 하느냐에 따라 건조·회수 부하가 크게 달라집니다. 물계라면 용매 회수용 배기 후처리 설비가 빠져 공정 완화 쪽이 커지고(Lechner et al. 2024), NMP계라면 kWh당 처리할 양극 슬러리가 늘어 건조·회수 부하도 함께 늘어납니다.
단일 기준은 이렇습니다. 전환 검토의 첫 계산은 소재가 얼마나 까다로운가가 아니라, kWh당 전극 면적(m²/kWh)에 목표 GWh를 곱한 전극 면적을 기존 라인 처리량과 건물이 감당하는가입니다.